


Нулевой сброс сточных вод после очистки дымовых газов: подход на основе технологии MVR
Время выпуска:
2026-11-14 09:03

Нулевой сброс сточных вод после системы десульфурации: подход на основе мембранной выпарки под давлением
Сточные воды, образующиеся в процессе десульфуризации дымовых газов (ДДГ), являются одним из наиболее агрессивных потоков, с которыми приходится иметь дело на электростанции или в промышленной котельной. Они обладают кислотной средой, насыщены гипсом, содержат хлориды и тяжёлые металлы и поступают непрерывно, круглосуточно, пока работает скруббер. Традиционная очистка снижает нагрузку, но всё равно приводит к сбросу солевого стока, который регулирующие органы всё чаще отказываются принимать. A нулевой сброс сточных вод Поезд (ZLD), построенный вокруг механическая рекомпрессия пара закрывает этот цикл, а в данной статье объясняется, как эти три этапа взаимосвязаны и как выглядят соответствующие показатели на практике.
🌊 Почему сточные воды ФГД трудно поддаются очистке
В процессе мокрой очистки дымовых газов с использованием известняка и гипса дымовые газы контактируют со щелочным шламом. Хлориды, поступающие из угля или добавочной воды, накапливаются в системе циркуляции шлама, поскольку они хорошо растворимы и не удаляются вместе с гипсом. При достижении концентрации хлоридов 10 000–30 000 мг/л шлам приобретает коррозионную активность по отношению к внутренним элементам абсорбера, и необходимо отводить часть потока для удаления загрязнений. Этот отвод и представляет собой проблему сточных вод.
Типичный сброс содержит общее количество растворённых твёрдых веществ в диапазоне от 30 000 до 60 000 мг/л, преимущественно хлоридов и натрия, а также кальций и магний при концентрациях, близких к насыщению гипсом. Кроме того, в нём присутствуют ртуть, селен, мышьяк и другие микроэлементы, выделенные из дымовых газов, а также взвешенные частицы, аммиак и остаточная химическая потребность в кислороде. Трудности обусловлены тремя факторами: высокое содержание хлоридов вызывает коррозию обычных нержавеющих сталей; почти насыщенный сульфат кальция образует отложения, снижающие эффективность теплообмена при контакте; а тяжёлые металлы необходимо стабилизировать, прежде чем можно будет осуществить утилизацию солей.

🧪 Этап 1: Трехэтапная предварительная обработка перед испарением
Испарение стабильно лишь в той мере, в какой стабильна предшествующая ему предварительная обработка. В правильно спроектированной системе сначала проводят нейтрализацию сточных вод известью до pH 9,0–9,5; при этом большинство растворённых металлов выпадают в осадок в виде гидроксидов, а свободный сульфат превращается в твёрдый гипс. Затем подают сульфидный или органический серосодержащий реагент для связывания ртути и других металлов, которые не осаждаются чисто в виде гидроксидов, после чего осуществляют коагуляцию и отстаивание для удаления образовавшихся твёрдых частиц.
Третий этап — умягчение: кальцинированная сода и небольшое количество каустической соды снижают жёсткость, обусловленную кальцием и магнием, до уровня ниже 50 мг/л в пересчёте на карбонат кальция. Пропуск этого этапа является наиболее частой причиной образования накипи внутри испарителя MVR, поскольку оставшаяся в исходной воде жёсткость осаждается на трубках по мере концентрирования рассола. Шлам из отстойника обезвоживают и направляют на объект по обращению с опасными отходами, а прозрачный перелив поступает на стадию выпаривания.
⚙️ Этап 2: Концентрирование в испарителе MVR
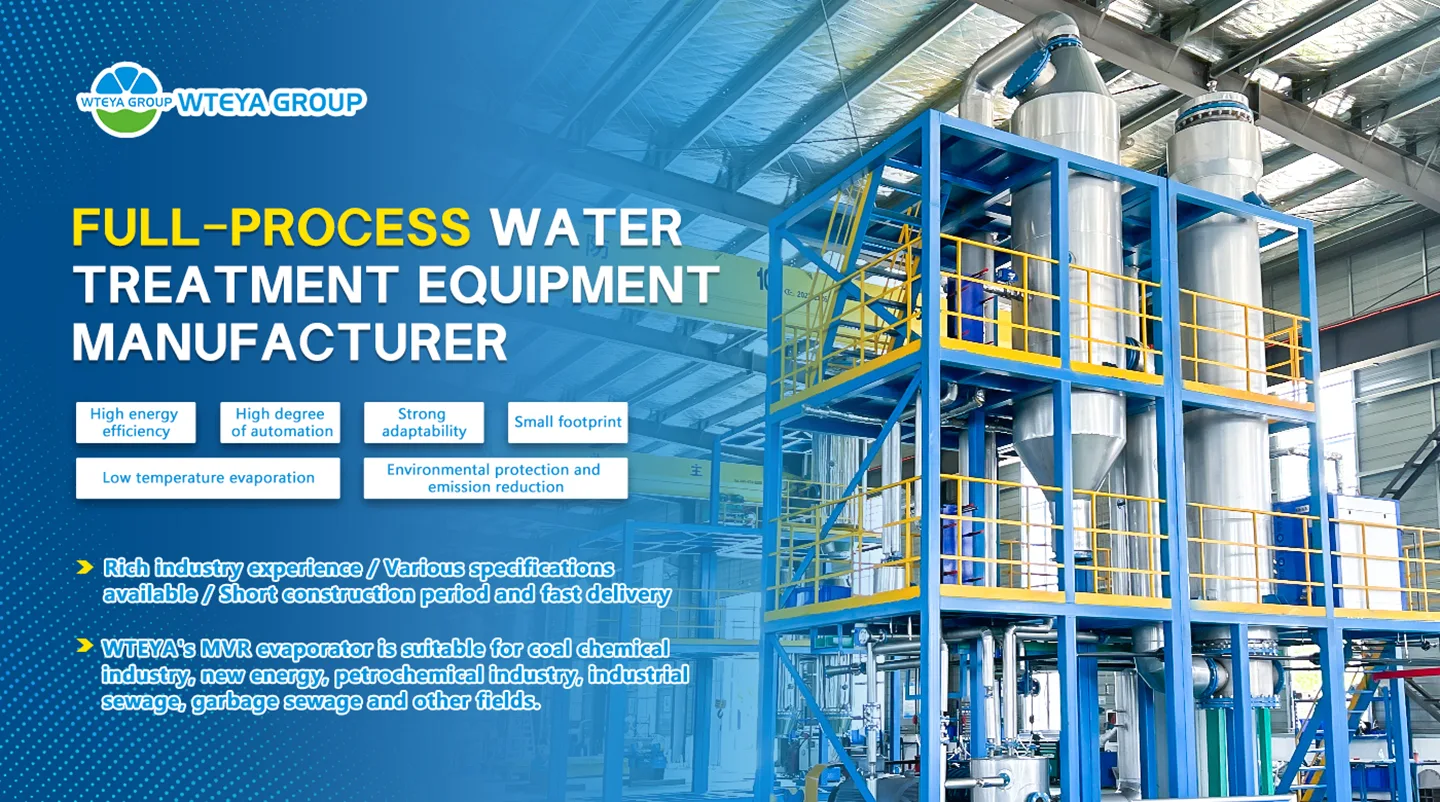
Предварительно обработанный поток концентрируется в испарителе с механической рекомпрессией пара. Пар, выделившийся при выпаривании рассола, сжимается до немного более высокого давления и температуры, после чего возвращается в тот же теплообменник в качестве нагревающей среды. Поскольку скрытая теплота утилизируется повторно вместо того, чтобы подаваться свежим паром, электрическая мощность, потребляемая испарителем MVR, обычно составляет от 20 до 50 кВт·ч на тонну выпаренной воды — в зависимости от повышения точки кипения и КПД компрессора. По сравнению с многокорпусной установкой, работающей на технологическом паре, это соответствует снижению энергозатрат на 30–60%.
Для выполнения этой обязанности имеют значение два проектных решения. Во‑первых, a Испаритель с принудительной циркуляцией Корпус поддерживает скорость движения рассола в трубах на уровне 1,5–2,5 м/с, что препятствует образованию кристаллических отложений и позволяет агрегату работать при более высокой концентрации твердых веществ. Во‑вторых, все узлы, контактирующие с рассолом, содержащим хлориды, изготавливаются из дуплексной нержавеющей стали марки 2205 или титана в зависимости от уровня хлоридов и температуры, что позволяет заранее предусмотреть запас коррозионной стойкости, а не выявлять его недостатки впоследствии.
Испаритель обычно работает до достижения концентрации твердых веществ на уровне 20–25%, после чего рассол направляется в кристаллизатор. Конденсат, выходящий из установки, содержит общее количество растворенных твердых веществ менее 50 мг/л и возвращается либо в систему подпитки скруббера, либо в систему деминерализованной воды предприятия; именно здесь реализуется основная часть回收 воды в рамках установки с нулевым сбросом сточных вод (ZLD).
🔧 Этап 3: Кристаллизация и обращение с солью
Концентрированный рассол поступает в кристаллизатор с принудительной циркуляцией, где дальнейшее испарение приводит к перенасыщению растворённых солей, в результате чего кристаллы образуются в суспензии, а не на поверхности теплообмена. При надлежащей эксплуатации кристаллизатор даёт смешанную соль с содержанием сухого остатка свыше 95%, которую можно захоранивать на полигонах, продавать в качестве смеси технического или противогололёдного назначения либо разделять на отдельные фракции хлорида натрия и сульфата натрия, если для них существует рынок сбыта.
Родительный раствор возвращается в кристаллизатор вместо того, чтобы сбрасываться, поэтому единственным жидком выходом всей технологической линии является очищенный конденсат. Твердые вещества подвергаются центрифугированию, сушке и фасовке в мешки. Поскольку получаемая соль представляет собой смесь хлоридов и сульфатов, порядок её утилизации обычно определяется местными нормативными требованиями, а не коммерческой ценностью продукта; поэтому важно согласовать этот маршрут ещё на стадии проектирования установки, а не после её ввода в эксплуатацию.
💡 Операционные данные и структура затрат
Экономика установки с нулевым сбросом для очистки дымовых газов определяется тремя основными статьями расходов: электроэнергия для компрессора, расход химреагентов на предварительную обработку и утилизация твердых отходов. Как правило, электроэнергия составляет 40–55% эксплуатационных затрат, химреагенты — 20–30%, а остальное приходится на утилизацию. Непрерывный мониторинг потребляемой компрессором мощности в расчете на тонну конденсата является наиболее информативным показателем эффективности работы установки, поскольку постепенное увеличение этой величины почти всегда свидетельствует о образовании накипи, накоплении неконденсирующихся газов или износе компрессора.
Степень回收 воды по всему технологическому потоку обычно составляет 90–95% от объёма отбираемой воды, при этом оставшаяся часть удаляется в виде влаги из обезвоженного осадка и высушенной соли. Доступность оборудования свыше 95% может быть достигнута при надлежащем управлении стадией умягчения и поддержании концентрации рассола в пределах проектных параметров, а не за счёт стремления к незначительным улучшениям.
🏆 Почему стоит выбрать WTEYA
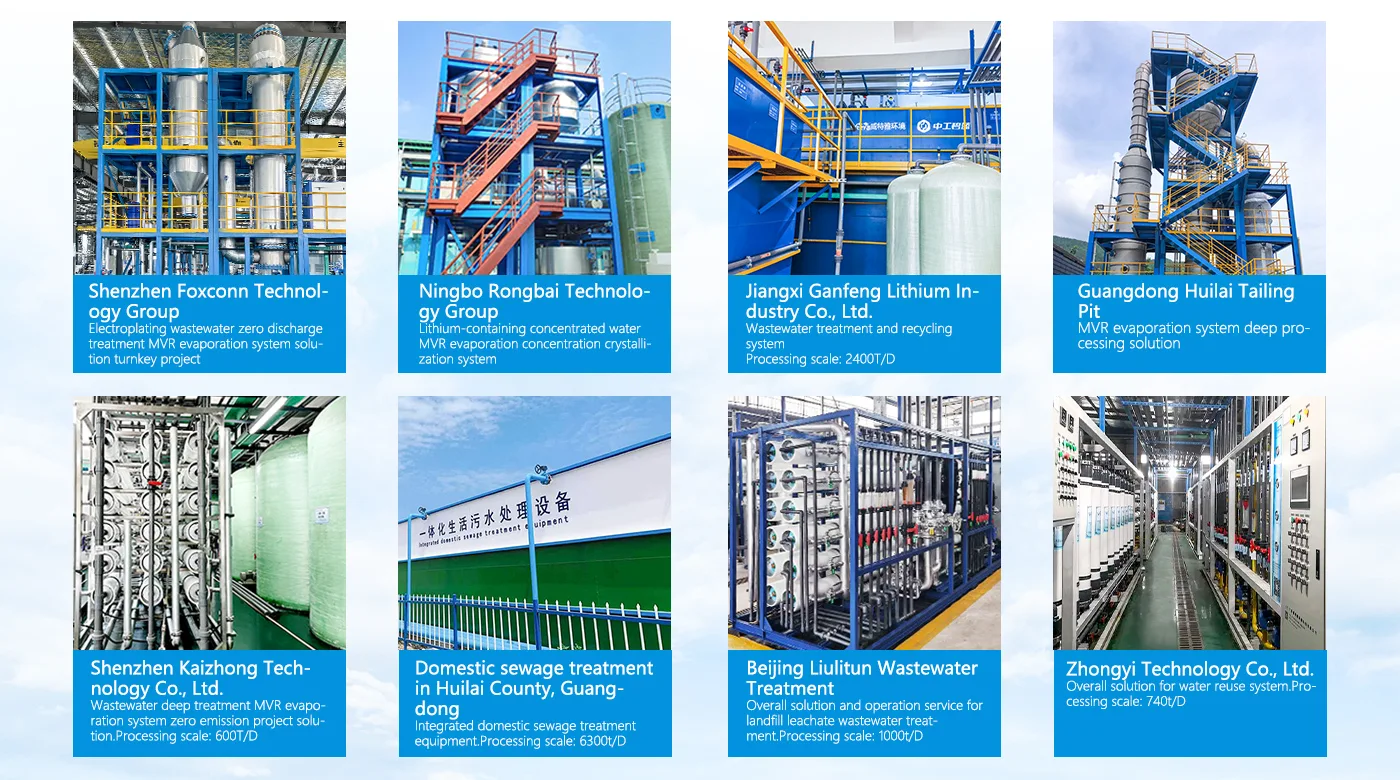
Компания WTEYA уже почти 20 лет занимается проектированием и изготовлением оборудования для выпаривания и кристаллизации и реализовала более 2 000 проектов в 30 провинциях Китая, а также на растущем числе экспортных рынков. Для сточные воды с высоким содержанием солей В рамках таких задач, как отвод флюидов из системы газоочистки (FGD), компания самостоятельно разрабатывает комплексную установку по нулевому сбросу сточных вод — от этапа предварительной химической обработки до испарителя, кристаллизатора, очистки конденсата и систем переработки солей, при этом материалы подбираются с учётом состава хлоридов и температурного режима на каждом конкретном объекте.
Каждый проект начинается с анализа воды и, при необходимости, с пилотной или лабораторной проверки, что позволяет определить риск образования накипи и достигаемую концентрацию до проектирования оборудования. Системы изготавливаются в собственной мастерской компании, вводятся в эксплуатацию собственными инженерами и поддерживаются за счёт сети поставки запасных частей и сервисного обслуживания, обеспечивающей высокую доступность на протяжении всего срока службы.
❓ Часто задаваемые вопросы
Можно ли модернизировать существующую систему улавливания и абсорбции серного диоксида (FGD) для обеспечения нулевого сброса?
Да. Обычно сохраняют существующие стадии нейтрализации и осветления, добавляют или модернизируют стадию умягчения, а также устанавливают испаритель и кристаллизатор на последующих этапах технологического процесса. Реконструкция, как правило, требует дополнительной площадки, повышения мощности компрессора и пересмотра договорённости об утилизации солей.
Какое количество хлорида может обрабатывать испаритель?
Хлориды не являются ограничением для самой технологии испарения; речь идёт о выборе материалов. При концентрации примерно выше 20 000 мг/л в качестве конструкционных материалов практически всегда применяют дуплексную сталь или титан, а металлургия компрессора и трубопроводов подчиняется тому же принципу.
Что происходит с конденсатом?
Конденсат с общим содержанием растворённых твёрдых веществ менее 50 мг/л обычно повторно используется в качестве подпиточной воды для скруббера или питательной воды после деминерализации. При наличии аммиака или летучих органических соединений перед повторным использованием добавляется ступень отпарки или биологической доочистки.
Трансформируйте управление сточными водами
Ищете индивидуальное решение для MVR-испарения? Наша команда экспертов готова помочь вам разработать наиболее экономичную и энергоэффективную систему, отвечающую вашим конкретным требованиям.
Свяжитесь с нами сегодня чтобы обсудить требования к вашему проекту и получить индивидуальное коммерческое предложение.
📱 WhatsApp: +86-1800 2840 855
✉ Электронная почта: info@vteya.com
🌐 Веб-сайт: www.vteya.com
Соответствующая информация
Нулевой сброс сточных вод после очистки дымовых газов: подход на основе технологии MVR
Нулевой сброс сточных вод от системы десульфуризации дымовых газов: подход на основе мембранной выпарки. Сточные воды, образующиеся в системе десульфуризации дымовых газов (ДДГ), являются одним из наиболее агрессивных потоков, с которыми приходится иметь дело на электростанциях и в промышленных котельных. Они обладают высокой кислотностью, насыщены гипсом, содержат хлориды и тяжёлые металлы и поступают
Какая площадь необходима для установки испарителя MVR?
Ответ: Площадь, необходимая для установки MVR‑испарителя, зависит от производительности по испарению и типа оборудования. Ориентировочная норма составляет 10–20 м² пола на 1 т/ч производительности по испарению.
MVR и одноступенчатый выпарной аппарат: сравнение энергопотребления
MVR и одноступенчатый выпарной аппарат: сравнение энергопотребления. Выпаривание — это процесс, требующий значительных энергетических затрат. Какой бы выпарной аппарат вы ни установили, основная часть эксплуатационного бюджета завода будет направлена на преобразование воды в пар и последующее удаление этого пара.
Рекуперация энергии при выпаривании: 5 способов экономии пара
Рекуперация энергии при выпаривании: 5 способов экономии пара. В промышленной установке выпаривания тепловая энергия обычно является крупнейшей статьёй эксплуатационных расходов — как правило, она составляет 60–80% от общей суммы, опережая затраты на электроэнергию, рабочую силу и химреагенты.
Компания WTEYA отгрузила в Пуэрто-Рико 10 портативных установок опреснения воды SWRO4021
Компания WTEYA GROUP отгрузила в Пуэрто-Рико 10 портативных установок опреснения SWRO4021, предназначенных для оперативного обеспечения острова водой в чрезвычайных ситуациях при низком энергопотреблении.
Установка испарителя MVR: сколько времени это действительно занимает
Установка испарителя MVR: сколько времени это действительно занимает. Большинство покупателей тщательно планируют дату отгрузки, а затем выясняют, что именно монтаж на месте является фактическим началом производства.
Гуандун wteya экологических технологий Co., Ltd
Связаться с нами
WhatsApp: +86 1800 2840 855
телефон: +86-0769-28636053
+86-0769-28636126
Почта: info@wteya.com
адрес: 14-й этаж, здание F4, Кибер-Сити Тяньань, улица Наньчэн, город Дунгуань, провинция Гуандун