


Кристаллизация для утилизации сточных вод, содержащих материалы для аккумуляторов
Время выпуска:
2026-10-17 09:04

Кристаллизация для утилизации сточных вод, содержащих материалы для аккумуляторов
Производство аккумуляторов — это отрасль, основанная на мокрой химии. Заводы по производству катодных активных материалов, выпускающие литий‑железо‑фосфатные или никель‑кобальт‑марганцевые системы, а также гидрометаллургические линии по переработке отработанных элементов, извлекающие металлы из использованных ячеек, потребляют большие объёмы кислот, щелочей и воды и при этом образуют рассол, в котором преобладают растворённые соли. Основными компонентами являются сульфаты, аммоний и натрий; в случае трёхкомпонентных систем присутствуют следовые количества никеля, кобальта и марганца, а также остаточные органические соединения, оставшиеся от связующих веществ и растворителей. Традиционная биологическая очистка прекращается при такой солёности, поэтому воду приходится удалять из рассола, а не наоборот — и именно так и делается Испарение MVR и кристаллизация созданы для этого.
Почему сточные воды от производства аккумуляторных материалов так трудно очищать
Стоки, содержащие материалы для аккумуляторов, не представляют собой единый поток загрязняющих веществ, который можно устранить одним реагентом. Это концентрированный солевой раствор, одновременно несущий несколько видов загрязнений:
Сульфатные и аммониевые соли преобладают среди растворённых твёрдых веществ, нередко повышая общую солёность значительно за пределы диапазона, в котором мембранные установки могут обеспечивать экономичную концентрацию. Содержание азота в форме аммония часто бывает настолько высоким, что только биологическая обработка не способна справляться с такой нагрузкой. Трёхкомпонентные линии катодного восстановления и рециркуляции вводят в воду растворённые никель, кобальт и марганец в следовых — от низких до очень низких — концентрациях, которые токсичны для активного ила и должны быть удалены перед сбросом. Остаточное органическое вещество, оставшееся от связующих компонентов и растворителей, повышает значение ХПК, а уровень рН колеблется между кислыми выщелачивающими растворами и щелочными стадиями осаждения.
Поскольку эти параметры взаимно влияют друг на друга, химическое осаждение само по себе приводит к образованию рассола, который всё равно не соответствует установленным предельно допустимым значениям сброса. Единственный способ устранить этот разрыв — концентрировать рассол до такой степени, чтобы соли выпадали в виде кристаллов, и вместо жидких отходов откачивать чистую воду — что как раз и является определением… нулевой сброс сточных вод Поезд.

Где происходит кристаллизация в линии сточных вод батареи
Испарительная кристаллизация не заменяет остальные стадии установки. Она наиболее эффективна в качестве завершающей стадии концентрирования, на которую подаётся поток, уже прошедший более лёгкие этапы обработки. Обычно последовательность выглядит следующим образом:
Во‑первых, корректировка pH и осаждение удаляют тяжёлые металлы и фосфаты, чтобы подаваемый в испаритель поток не содержал твёрдых частиц, способных засорить теплообменник. Далее мембранная концентрация удаляет основную часть воды — это первая ступень… Обратный осмос Затем следует ступень обратного осмоса под высоким давлением, применяемая к концентрату. В результате остаётся гораздо меньший объём рассола с высокой солёностью, с которым мембраны уже не могут работать. Этот рассол служит исходным материалом для испарителя.
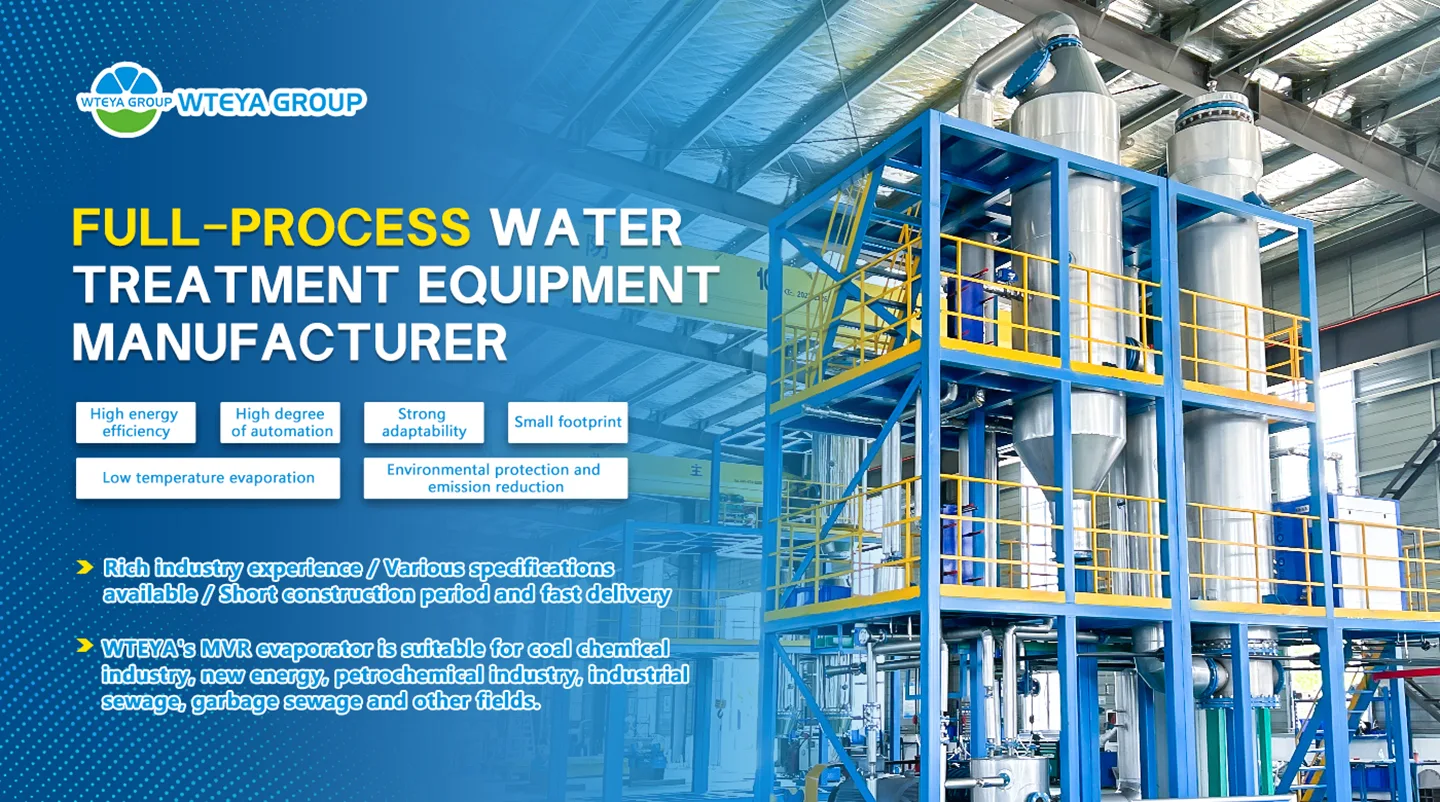
Внутри установки вода испаряется, затем сжимается и повторно используется в качестве теплоносителя, тогда как растворённые соли доводятся до насыщения, после чего образуются кристаллы. Затем центрифуга отделяет твёрдую соль от маточного раствора, а конденсат возвращается в начало технологической линии в виде чистой технологической воды.
Как испаритель‑кристаллизатор работает на практике
Механическая рекомпрессия паров оценивается по одному показателю: количеству электрической энергии, необходимому для удаления одной тонны воды. Поскольку компрессор улавливает скрытую теплоту пара вместо того, чтобы испарять его, установка МРП потребляет примерно… 30–45 кВт·ч на тонну выпаренной воды , по сравнению с многоступенчатым выпарным аппаратом, который должен питаться живым паром. Экономия по сравнению с аналогичной многоступенчатой системой обычно составляет От 60% до 70% , и не требуется внешний котёл — это решающее преимущество на объекте, где пар недоступен или его производство обходится дорого.
Внутри испарителя компрессор повышает температуру пара всего примерно на От 8 до 10 °C , сохраняя всю систему в условиях умеренного теплового напряжения. Для рассола, который подвергается процессу кристаллизации, a Испаритель с принудительной циркуляцией Обычно выбирается такая схема, при которой скорость жидкости в трубках поддерживается на уровне примерно 1,5–2,5 метра в секунду Таким образом, кристаллы остаются во взвешенном состоянии, не оседая и не образуя накипи на поверхности теплообмена. Коэффициенты концентрации От 10 до 30 раз Встречаются часто до того, как первая соль выпадет из раствора.
Выбор материала определяется типом сырья. Более мягкие сульфатные потоки обрабатываются с помощью Нержавеющая сталь 316L ; там, где присутствуют хлориды или кислотные остатки, дуплекс 2205 используется; а наиболее коррозионно-агрессивные смачиваемые участки поставляются в титан . В стандартную комплектацию входит система химической очистки «на месте», благодаря чему отложения удаляются по заранее запланированному циклу, а не во время незапланированного останова.
Что получается: очищенная вода и многоразовая соль
Коммерческий аргумент строится на двух продуктах, а не только на соблюдении нормативных требований. Первый — вода: хорошо спроектированный поезд способен回收 От 95% до 98% воды в питательной воде в виде конденсата, достаточно чистого для повторного использования в процессах промывки или ополаскивания, что резко сокращает объём свежей воды, который необходимо забирать батарейному заводу.
Вторым продуктом является соль. При кристаллизации рассола получается твёрдое соединение — сульфат натрия или сульфат аммония, чистота которого обычно достигает 97% до 98% , пригодный для восстановления или перепродажи. Только небольшая остаточная фракция смешанных солей — как правило От 5% до 15% Твёрдый продукт — должен покидать объект в виде отходов. Поскольку оба утилизируемых потока обладают ценностью, правильно спроектированный комплекс обычно окупает свои затраты за разумный срок — несколько лет, а не остаётся лишь чистым издержками ведения бизнеса.
Проектировочные соображения перед выбором системы
Сточные воды аккумуляторных производств требуют тщательной инженерной проработки на этапе проектирования. Химический состав исходной сырьевой смеси необходимо достоверно охарактеризовать — точный состав солевого комплекса, нагрузка аммония, остаточное содержание тяжёлых металлов и органических веществ — поскольку каждый из этих факторов влияет на предварительную обработку и выбор материалов конструкции. Удаление тяжёлых металлов и фосфатов следует рассчитывать с запасом, поскольку любое отклонение в их концентрации немедленно увеличивает риск образования накипи и коррозии в испарителе. Вид кристаллизатора также имеет значение: установка с принудительной циркуляцией лучше подходит для солей, склонных к образованию накипи, тогда как другие конструктивные решения предпочтительны там, где требуется узкое распределение размеров кристаллов.
Также целесообразно планировать работу установки в целом. Испарение является завершающей ступенью концентрирования, поэтому его производительность зависит от эффективности работы предшествующих мембранных стадий. При совместном проектировании этих двух элементов испаритель получает более небольшой и предсказуемый поток сырья, а вся установка обеспечивает соблюдение нормативов сброса при меньшем расходе химреагентов и более стабильной энергопотребности.
Почему стоит выбрать WTEYA
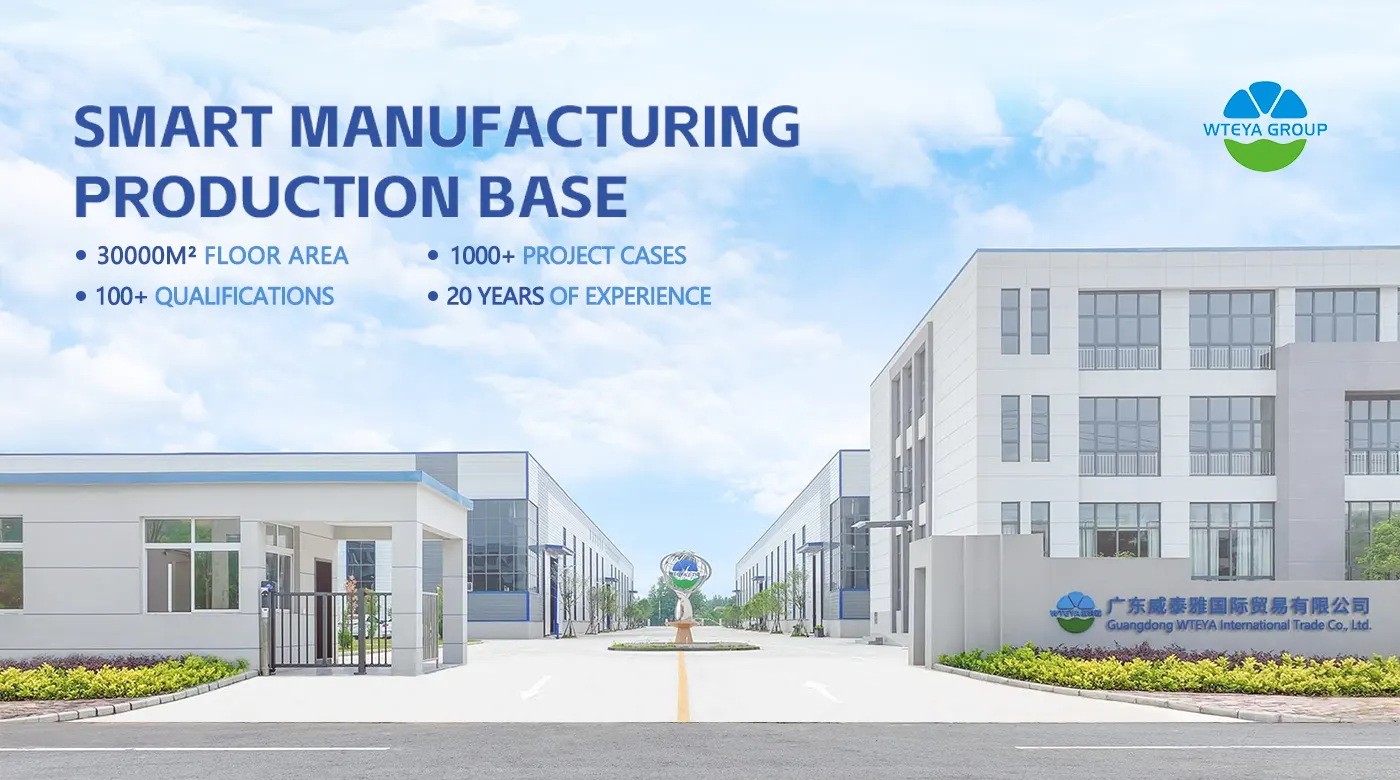
Компания WTEYA уже почти 20 лет специализируется на оборудовании для испарения, кристаллизации и очистки воды. , поскольку она была основана в 2009 году и эксплуатирует собственную базу умного производства Цзиншань 30 000 м² С 42 филиальными компаниями и более чем 500 сотрудниками. Компания обслужила свыше 2 000 клиентов, в том числе более 40 публичных компаний, таких как CATL, BYD, Huawei и Foxconn.
Для сточных вод, характеризующихся такой высокой сложностью, как сточные воды от производства аккумуляторных материалов, компания WTEYA проектирует каждую систему на основе результатов анализа конкретной воды, а не на основе стандартного типового решения, и поставляет индивидуально адаптированные конфигурации с полным… OEM и ODM услуги — охватывают корпус испарителя, компрессор, теплообменник, секцию кристаллизации и систему управления. Начиная с пилотных испытаний и заканчивая вводом в эксплуатацию и обучением операторов, проект реализуется одной и той же инженерной командой; при запуске установки предусмотрено обязательство по реагированию на месте в течение 48 часов.
Часто задаваемые вопросы
Вопрос: Как устроена очистка промышленных сточных вод?
A: Обработка промышленных сточных вод обычно включает предварительную обработку, мембранное концентрирование, выпаривание и кристаллизацию для удаления загрязняющих веществ и回收 воды.
Вопрос: Каковы преимущества повторного использования сточных вод?
A: Преимущества включают снижение затрат на водоснабжение, соблюдение экологических норм, уменьшение платы за сброс сточных вод и повышение уровня корпоративной устойчивости.
Готовы начать свой проект?
Присоединяйтесь к таким лидерам отрасли, как Foxconn, BYD и Huawei, которые доверяют WTEYA в решении своих ключевых задач по очистке сточных вод.
Получите тот же уровень экспертизы Работаем на вашем объекте по очистке сточных вод. Свяжитесь с нами прямо сейчас.
📱 WhatsApp: +86-1800 2840 855
✉ Электронная почта: info@vteya.com
🌐 Веб-сайт: www.vteya.com
Соответствующая информация
Кристаллизация для утилизации сточных вод, содержащих материалы для аккумуляторов
Кристаллизация для утилизации сточных вод батарейных материалов. Производство аккумуляторов — это отрасль, основанная на методах мокрой химии. Заводы по производству активных материалов катодов, выпускающие литий‑железо‑фосфатные или никель‑кобальт‑марганцевые системы, а также гидрометаллургические линии по извлечению металлов из отработанных элементов — все они потребляют...
Системы опреснения WTEYA 4021 вышли на четыре мировых рынка
Системы опреснения морской воды WTEYA 4021 за один этап охватывают четыре мировых рынка: поставки в США, Грецию, Колумбию и Перу обеспечивают присутствие на рынках Северной и Южной Америки, а также Европы.
Насколько автоматизирован испаритель MVR? Управление на основе ПЛК
Насколько автоматизирован испаритель MVR? Управление на основе ПЛК. Испаритель MVR — это наиболее автоматизированный тип испарительного оборудования, эксплуатирующийся в настоящее время.
Трубчатый теплообменник или пластинчатый: какой выбрать для вашего испарителя?
Трубчатый теплообменник или пластинчатый: какой выбрать для вашего испарителя? Практически в каждом испарителе с механической регенерацией пара (MVR) и в испарителе с принудительной циркуляцией именно на теплообменнике решается экономическая эффективность установки.
Очистка сточных вод, содержащих редкоземельные элементы, с использованием технологии MVR
Очистка сточных вод, содержащих редкоземельные элементы, с использованием технологии MVR. Разделение и рафинирование редкоземельных элементов является одним из наиболее водоёмких этапов в металлургической цепочке.
Аренда испарителей MVR: модели, цены и договоры
Не каждое предприятие, нуждающееся в механической рекомпрессии пара, готово вкладывать в это значительные средства. Когда установлен срок сдачи объекта, когда существующая установка вышла из строя или когда технологический процесс ещё предстоит доказать, аренда испарителя с МРП может оказаться более обоснованным первым шагом, чем оформление заказа на покупку.
Гуандун wteya экологических технологий Co., Ltd
Связаться с нами
WhatsApp: +86 1800 2840 855
телефон: +86-0769-28636053
+86-0769-28636126
Почта: info@wteya.com
адрес: 14-й этаж, здание F4, Кибер-Сити Тяньань, улица Наньчэн, город Дунгуань, провинция Гуандун