


Нулевой сброс жидких отходов: полное руководство на 2026 год
Время выпуска:
2026-09-28 09:04

Нулевой сброс жидких отходов : Полное руководство на 2026 год
Технология нулевого сброса сточных вод (ZLD) перешла из разряда нишевых мер по соблюдению нормативных требований в категорию основных проектных требований для водоёмких отраслей промышленности. Если раньше предприятие могло просто разбавлять и сбрасывать сточные воды, то сегодня ужесточение разрешительных норм, региональные ограничения на водопотребление и рост цен на пресную воду вынуждают эксплуатантов переходить к системам, позволяющим回收 практически каждую каплю воды и оставляющим загрязняющие вещества в виде управляемого твёрдого остатка. Настоящее руководство объясняет, что такое ZLD на практике, как взаимосвязаны компоненты этой технологической цепочки, каковы её затраты и какие тенденции будут определять проекты, вводимые в эксплуатацию в 2026 году.
ЗЛД — это не отдельная установка, а комплекс, включающий предварительную обработку, мембранное концентрирование, выпаривание и кристаллизацию, которые в совокупности позволяют добиться практически нулевого сброса жидких сточных вод. При грамотной эксплуатации современная установка ЗЛД回收ает более 95 процентов поступающей воды — а в благоприятных случаях и до 99 процентов — при этом превращая растворённые соли в продаваемый промышленный продукт.

Что на самом деле означает нулевой сброс сточных вод
Система ZLD обеспечивает очистку сточных вод таким образом, чтобы с объекта не выходил ни один жидкий поток. Вместо сброса очищенной воды в реку, канализацию или испарительную прудовую систему установка извлекает воду для повторного использования и преобразует растворённые твёрдые вещества в твёрдую соль или фильтратный осадок, предназначенные для внешней утилизации или перепродажи. Проектные показатели обычно выражаются двумя цифрами: степенью извлечения воды — не менее 95 процентов — и содержанием смешанной солевой остаточной массы, которая может быть классифицирована и обработана без риска для окружающей среды.
Это принципиально отличается от традиционной технологии. Обычный завод задаётся вопросом: «Достаточно ли чистый сток для сброса?» Завод с нулевым сбросом жидких отходов же спрашивает: «Как нам замкнуть цикл?» Этот единственный вопрос меняет перечень оборудования, энергетический баланс и эксплуатационный бюджет — именно поэтому проекты ZLD целесообразно планировать как инициативы по утилизации ресурсов, а не внедрять в качестве завершающего этапа доочистки.
Как работает система ZLD: от сточных вод до твёрдой соли
Процесс можно кратко описать следующим образом: сначала — мембранный этап, затем — выпаривание, и завершающим этапом является кристаллизация. Каждая стадия создаёт более благоприятные условия для последующей, благодаря чему общие капитальные затраты и энергозатраты остаются в пределах разумного.
Стадия 1 — Предварительная обработка
Коагуляция, седиментация, умягчение, удаление кремнезёма и корректировка pH снижают содержание жёсткости, кремнезёма и взвешенных твёрдых веществ до уровней, допустимых для мембран. Жёсткость обычно доводят до значений ниже 10 мг/л. Предварительная обработка — это наименее зрелищный этап и одновременно самый… Важно: большинство сбоев в системах ZLD обусловлены проблемами масштабирования или загрязнением на предшествующих стадиях.
Стадия 2 — Мембранная концентрация
Ультрафильтрация удаляет коллоиды, затем Обратный осмос , в системе с дисковыми мембранами обратного осмоса или нанофильтрации происходит концентрирование потока. Рабочее давление в диапазоне 40–75 бар повышает содержание общих растворённых твёрдых веществ с нескольких тысяч мг/л до 50 000–80 000 мг/л при степени извлечения 60–90%. Поскольку мембранная сепарация требует всего 3–8 кВт·ч на кубический метр, именно этот этап выполняет основную работу и уменьшает объём рассола на 70–90% ещё до включения любого термического оборудования.
Стадия 3 — Испарение
Концентрат мембраны поступает в Испаритель MVR , где механическая рекомпрессия паров повышает содержание твёрдых веществ примерно до 15–25 процентов, близкого к насыщению. MVR расходует 30–80 кВт·ч на кубический метр выпаривания — примерно на 30–40 процентов меньше, чем многокорпусная установка, работающая на живом паре. Дистиллят, полученный на этом этапе, достаточно чист, чтобы быть возвращённым в производственный процесс.
Стадия 4 — Кристаллизация и извлечение продукта
Насыщенный соляной раствор подаётся в кристаллизатор типа OSLO, DTB или с принудительной циркуляцией, где за счёт контролируемой пересыщенности осаждается хлорид натрия, сульфат натрия или другие соли. Центрифуги и сушильные аппараты превращают кристаллы в фасованный промышленный продукт, соответствующий техническим требованиям стандарта GB/T 5462 на промышленную соль. Небольшой поток маточного раствора рециркулируется, сжигается или стабилизируется, благодаря чему из технологической системы не выводится ни капли жидкости.
Энергетические и эксплуатационные расходы в 2026 году
Энергия играет ключевую роль в экономике любой установки по нулевому сбросу сточных вод, и именно в этой сфере скрываются наибольшие возможности для снижения затрат. Выбор оптимальной технологической схемы важнее, чем выбор отдельного оборудования или компонента.
- Комбинация мембраны и MVR: От 30 до 60 кВт·ч на кубический метр по всему составу.
- Путь испарения — всего: 100–150 кВт·ч на кубический метр — в два–три раза больше.
- Интеграция утилизации отходящего тепла: Тепло дымовых газов или конденсата может снизить энергозатраты на выпаривание ещё на 20–30 процентов.
- Разделение солей методом нанофильтрации: Разделение моновалентных и двухвалентных солей перед кристаллизацией позволяет сэкономить 15–25 процентов энергии, затрачиваемой на кристаллизацию, и сократить объём отходов, содержащих смешанные соли, более чем на 80 процентов.
Капитальные затраты строятся по той же логике. Типичный проект по улавливанию и утилизации жидких отходов с нулевым сбросом объёмом 200 м³/сутки предполагает совокупные инвестиции в диапазоне от 1,1 до 2,1 млн долл. США; при этом на технологическое оборудование приходится 45–55%, на монтаж и гражданские сооружения — около 20–30%, а на проектирование, пусконаладочные работы и запасные части — оставшаяся часть. В пересчёте на единицу производительности это примерно 5 500–10 500 долл. США за каждый м³/сутки.
Эксплуатационные затраты составляют от 2,8 до 8,4 доллара США за кубический метр; при этом на электроэнергию приходится 45–60%, далее следуют расходы на химреагенты, замену мембран, подпитку паром, оплату труда и утилизацию твёрдых отходов. Повышение степени восстановления мембран — это наиболее эффективный рычаг: каждые дополнительные пять процентных пунктов восстановления снижают нагрузку на испаритель и немедленно уменьшают счёт за электроэнергию.
ЗЛД против традиционного сброса: сравнение «бок о бок»
| Размерность | Нулевой сброс жидких отходов | Традиционный разряд |
|---|---|---|
| Водное направление | 95 процентов или более повторно использовано | Выписан после лечения |
| Место нахождения загрязняющего вещества | Кристаллизованная соль и шлам | Выпущено вместе со сточными водами |
| Унитарное инвестирование | 5 500–10 500 долларов США за м³/сутки | 150–700 долларов США за м³/сутки |
| Эксплуатационные расходы | 2,8–8,4 доллара США за м³ | 0,3–1,4 доллара США за м³ |
| Энергия | 30–60 кВт·ч на м³ | Низкий |
| Восстановление ресурсов | Вода и соль | По сути, никаких |
| Риск несоответствия | Минимально — отсутствие стока жидкости | Подвержено ужесточению лимитов |
Сравнение не означает, что один подход во всех случаях превосходит другой. Оно лишь напоминает, что эти два пути отвечают на разные вопросы и что самая низкая первоначальная стоимость редко оказывается самой низкой совокупной стоимостью, особенно при ужесточении нормативных требований.
Где обязательна нулевая сбросная нагрузка
ЗЛД становится единственно жизнеспособным вариантом при соблюдении трёх условий. Во‑первых, местные органы власти не требуют сброса сточных вод в виде жидкости либо проект реализуется в бассейне с дефицитом воды, где разрешения на сброс попросту не выдаются. Во‑вторых, сточные воды обладают такой высокой минерализацией, что биологическая или физико‑химическая очистка не позволяет достичь установленных нормативов — к этой категории относятся дренажные стоки установок по сероочистке дымовых газов, солёные растворы углехимической промышленности, нефтехимические стоки и концентраты свалочных фильтратов; их общая минерализация обычно составляет от 20 000 до 100 000 мг/л. В‑третьих, оператору необходимо вернуть воду — либо потому, что пресная вода стоит дорого, либо потому, что расширение производства невозможно без получения нового водного права.
Напротив, сток с низкой солёностью и высокой биоразлагаемостью в регионе с избыточной ассимиляционной ёмкостью редко оправдывает внедрение технологии полного улавливания и повторного использования воды (ZLD). Объективное технико‑экономическое обоснование должно это отразить. Поэтапный подход — сначала построить предварительную очистку и мембранный концентрационный блок, обеспечив回收 70–85% воды, а затем добавить испарение и кристаллизацию, когда того потребуют политические или экономические соображения — зачастую оказывается более целесообразным, чем единовременное решение «под ключ».
Тренды 2026 года, перекраивающие проектирование зданий с нулевым потреблением ресурсов
Несколько ключевых тенденций определят характер проектов, запланированных на этот и следующий год.
- Мембранный дизайн с ориентацией вперёд. Высокоэффективные технологии обратного осмоса, прямого осмоса и мембранной дистилляции сегодня позволяют получать концентрат с содержанием растворённых веществ свыше 100 000 мг/л, что снижает нагрузку на испарение на 40–60 процентов и, соответственно, уменьшает долю эксплуатационных расходов, занимающую доминирующую позицию.
- Солевая фракционная обработка в качестве стандарта. Разделение на отдельные потоки хлорида натрия и сульфата натрия с использованием нанофильтрации больше не является опциональным; именно так проекты решают проблему «что делать с смешанной солью».
- Испарение при низких температурах и за счёт отходящего тепла. Предприятия, располагающие избыточными дымовыми газами или теплом конденсата, интегрируют их непосредственно в испаритель, что позволяет сократить чистое энергопотребление на 30 процентов и более.
- Цифровые двойники и предиктивное управление. Онлайн‑оптимизация мембранного дебита, нагрузки испарителя и степени пересыщения кристаллизатора позволяет дополнительно сократить энергопотребление на 5–15 % и уменьшить число незапланированных остановок.
- Зелёная силовая муфта. Солнечные и ветровые установки, размещённые непосредственно на объекте, всё чаще проектируются с расчётом на покрытие электрической нагрузки поездов ZLD, превращая затраты на соблюдение нормативных требований в составную часть концепции безуглеродного производства.
- Модульные, стандартизированные поддоны. Заранее собранные на заводе модули предварительной обработки, мембранные и испарительные установки сокращают сроки поставки и снижают порог входа для проектов среднего масштаба.
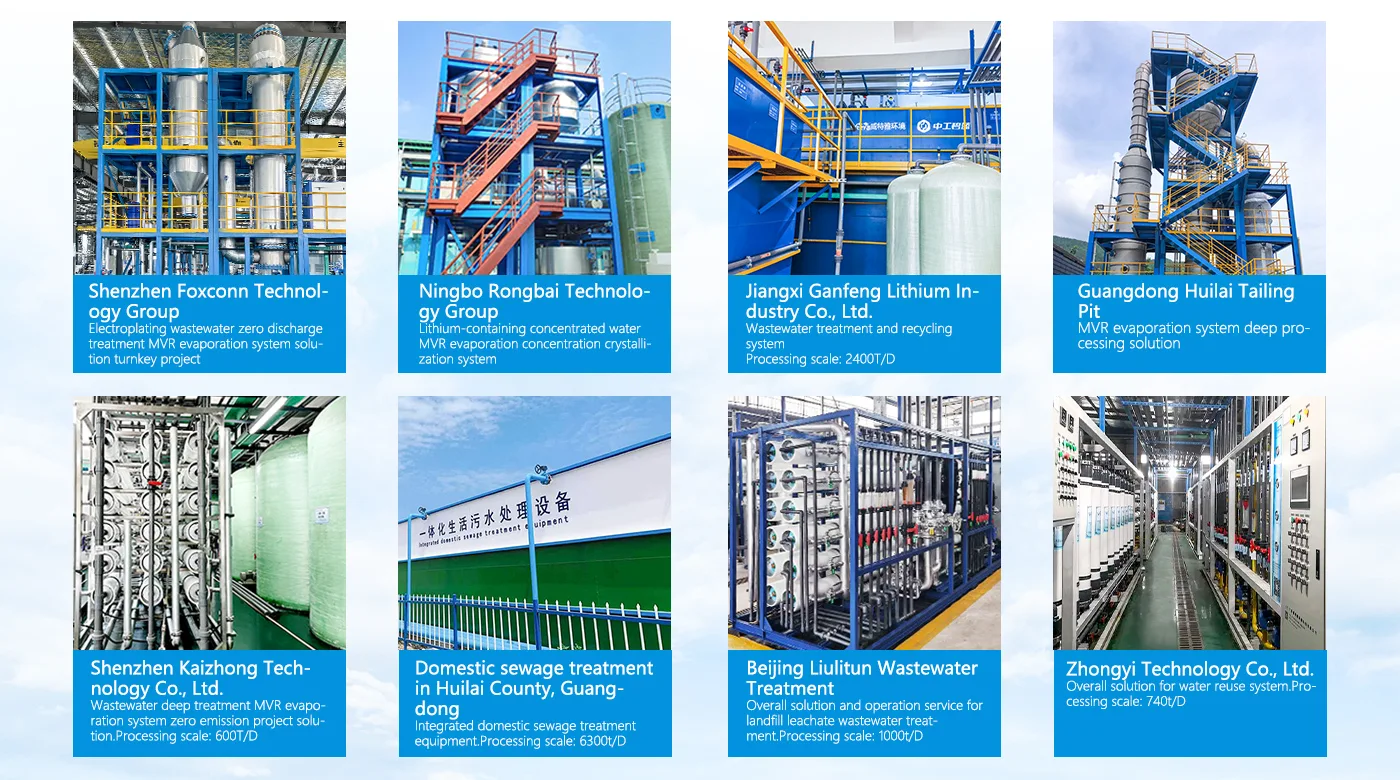
Компания WTEYA уже почти 20 лет разрабатывает системы испарения и кристаллизации именно для таких задач, реализовав свыше 2 000 установок в химической, новой энергетической, металлургической и экологической отраслях. Инженерная команда исходит из комплексного анализа качества воды и модели оценки жизненного цикла, благодаря чему предлагаемый технологический блок соответствует реальным обязательствам по соблюдению нормативных требований и операционному бюджету объекта, а не базируется на типовом шаблоне.
Часто задаваемые вопросы
Вопрос: Как выбрать подходящее решение?
О: Учитывайте свою отрасль, требования к производственной мощности и экологические нормы. Обратитесь в компанию WTEYA — мы предоставим профессиональные рекомендации.
Вопрос: Каков типичный график реализации проекта?
О: Сроки реализации проекта варьируются в зависимости от объёма работ и их сложности. WTEYA предоставляет подробные графики выполнения проекта на этапе консультаций.
Готовы начать свой проект?
Не позволяйте проблемам, связанным с сточными водами, тормозить вашу деятельность. Компания WTEYA помогла более чем 100 производителям добиться соответствия нормативным требованиям и сократить затраты до 50%.
Закажите бесплатную техническую оценку и узнайте, как мы можем оптимизировать ваши производственные процессы.
📱 WhatsApp: +86-1800 2840 855
✉ Электронная почта: info@vteya.com
🌐 Веб-сайт: www.vteya.com
Соответствующая информация
Нулевой сброс жидких отходов: полное руководство на 2026 год
Нулевой сброс сточных вод: полное руководство к 2026 году Нулевой сброс сточных вод (ZLD) перешёл из разряда нишевых мер по соблюдению нормативных требований в статус общепринятого проектного требования для водоёмких отраслей промышленности.
Испарение сточных вод в фотоэлектрической отрасли
Испарение сточных вод в фотогальванической отрасли. Производство фотоэлектрических элементов — один из наиболее быстро растущих промышленных секторов в мире, одновременно являющийся одним из самых водоёмких.
Поздравления с праздником Середины осени от WTEYA и наша информация о выходных днях в 2026 году
Компания WTEYA поздравляет клиентов и коллег с праздником Середины осени. Офисы и завод Цзиншань будут работать в режиме праздничного отпуска с 25 по 27 сентября 2026 года; на объектах будут дежурить инженеры, а сервисные линии останутся открытыми.
Праздник середины осени в WTEYA: фруктовые коробки и лунные пряники для каждого офиса
Компания WTEYA готовит подарки к Празднику середины осени для всех сотрудников: коробки с сезонными фруктами — для головного офиса, а также лунные пряники — для коллег на производственном предприятии Цзиньшань и в филиалах по всей стране.
Компания WTEYA поставила в Мексику три установки опреснения морской воды модели 4040 в рамках сотрудничества с Rotoplas — ведущей латиноамериканской компанией, предоставляющей решения в сфере водоснабжения, — тем самым расширив свои каналы продаж в Латинской Америке и возможности глобальной доставки.
Как определяется производительность испарителя MVR?
Как определяется производительность испарителя MVR? Производительность испарителя MVR устанавливается исходя из расхода подаваемого сырья, который устройство должно перерабатывать, а не из объёма получаемого дистиллята.
Гуандун wteya экологических технологий Co., Ltd
Связаться с нами
WhatsApp: +86 1800 2840 855
телефон: +86-0769-28636053
+86-0769-28636126
Почта: info@wteya.com
адрес: 14-й этаж, здание F4, Кибер-Сити Тяньань, улица Наньчэн, город Дунгуань, провинция Гуандун